Hír

Hogyan érhet el egy lapos karima megbízható tömítést csavarokkal?

2026-09-17 13:30:08

In a petrochemical plant, a bolted flat flange connection must contain process fluid at pressures exceeding 100 bar and temperatures exceeding 400°C. A tömítést nem egyetlen alkatrész, hanem egy rendszer hozza létre: a karimafelületek, a tömítés és a csavarok. A csavarok meghúzásakor olyan szorítóerőt hoznak létre, amely összenyomja a tömítést a karima felületei között. A tömítés viszont deformálódik és kitölti a mikroszkopikus egyenetlenségeket a karimák felületén, így gátat képez, amely megakadályozza a szivárgást. Ez elég egyszerűnek tűnik. Ennek ellenére a karima szivárgása az ipari balesetek és a termelési veszteségek egyik leggyakoribb oka. The reason is that achieving a reliable seal requires a precise balance of bolt load, gasket compression, and flange rigidity—a balance that is easily disrupted by improper installation, incorrect bolt torque, or poor flange face quality.


A kérdés, hogyan alapos karimamegbízható tömítést ér el a csavarokkal, ezért nem csak a csavarok szoros meghúzásán múlik. Ez mérnöki kérdés. A csavarterhelésnek elegendőnek kell lennie ahhoz, hogy a tömítést eléggé összenyomja a tömítéshez, de ne legyen olyan nagy, hogy összenyomja a tömítést vagy kiengedje a csavarokat. A karima felületeinek síknak és elég simának kell lenniük ahhoz, hogy a tömítés illeszkedni tudjon, de nem annyira simának, hogy a tömítés ne tudjon megtapadni. A csavarokat meghatározott sorrendben kell meghúzni az egyenletes terheléselosztás érdekében. Az egész szerelvényt úgy kell megtervezni, hogy ellenálljon az üzemi nyomásnak, hőmérsékletnek és hőciklusnak, anélkül, hogy elveszítené a tömítő erejét. This article will examine each of these factors in technical detail, providing a comprehensive understanding of bolted flat flange sealing for engineers, maintenance professionals, and procurement specialists. atWenzhou Longan Flange Co., Ltd.Üzemünk több mint két évtizede gyárt lapos karimákat, és mélyrehatóan megértettük a tömítés megbízhatóságát meghatározó tényezőket.

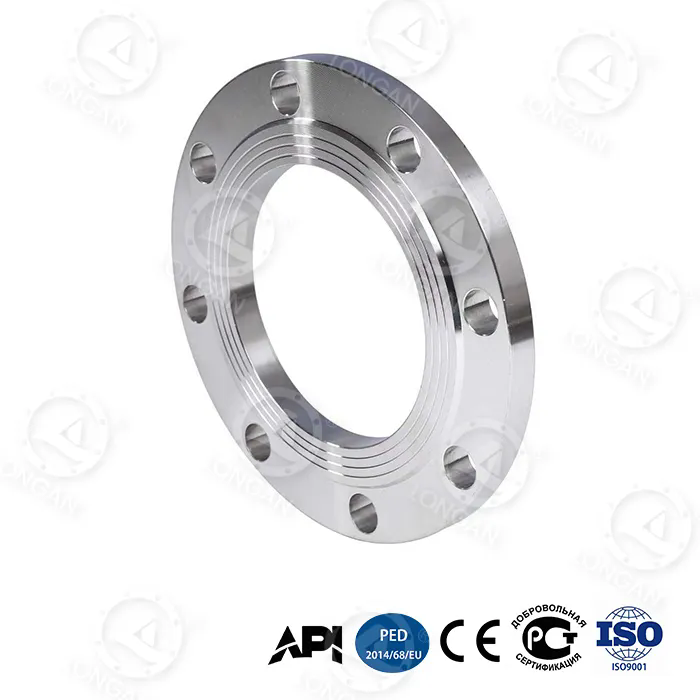
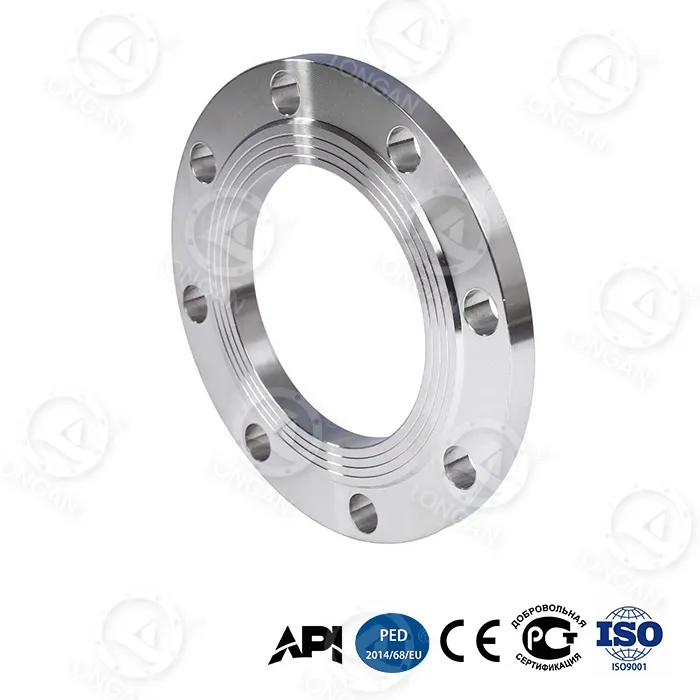
sme b16.5 flat face flange


Tartalomjegyzék


1. A tömítési mechanizmus: Mi történik valójában, ha meghúz egy csavart?

Ahhoz, hogy megértsük, hogyan ér el egy lapos karima megbízható tömítést, először meg kell értenünk a csavarkötés mechanikáját. A csavar meghúzásakor rugalmasan megfeszül. A csavar rugóként működik, és a csavarban lévő feszültség olyan szorítóerőt hoz létre, amely összehúzza a két karima felületét. Ez a szorítóerő a karima felületein keresztül jut át ​​a tömítésre. A karimánál puhább anyagból készült tömítés összenyomódik. As it compresses, it flows into the microscopic valleys and scratches on the flange face, creating a tortuous path that the pressurized fluid cannot easily penetrate. The seal is achieved when the gasket is compressed enough to fill these irregularities and when the residual compression stress on the gasket is greater than the internal pressure of the fluid.

A fő elv az, hogy a tömítést a kötés teljes élettartama alatt összenyomott állapotban kell tartani. Ha a nyomófeszültség egy kritikus szint alá csökken, a tömítés szivárogni fog. A nyomófeszültség több okból is csökkenhet. A tömítés idővel ellazulhat (kúszhat), különösen magas hőmérsékleten. A csavarok elveszíthetik a feszességet az ellazulás vagy a vibráció miatt. A karima felületei elválhatnak a hőtágulás vagy hajlítás miatt. A lapos karima kialakításának figyelembe kell vennie mindezeket a tényezőket. A vastagabb, merevebb karima ellenáll a hajlításnak, és egyenletesebb nyomófeszültséget tart fenn a tömítésen. Nagyobb számú kisebb csavar egyenletesebb szorítóerőt biztosít, mint kisebb számú nagyobb csavar. A tömítés anyagát pedig úgy kell megválasztani, hogy ellenálljon a relaxációnak és a vegyi támadásnak.

Az alábbi táblázat összefoglalja azokat a kulcsfontosságú erőket és tényezőket, amelyek meghatározzák a csavarozott lapos karimás tömítés megbízhatóságát.

Tényező Leírás A tömítésre gyakorolt ​​hatás
Csavarfeszesség A csavar rugalmas nyúlása meghúzáskor Biztosítja azt a szorítóerőt, amely összenyomja a tömítést
Tömítés kompresszió A tömítés deformációja csavarterhelés hatására Kitömi a felületi egyenetlenségeket és tömítést hoz létre
A karima merevsége A karima ellenállása a csavarterhelés alatti hajlítással szemben Biztosítja a tömítés egyenletes összenyomását az arcon
Tömítés lazítás A kompressziós feszültség elvesztése az idő múlásával Csökkenti a tömítőerőt; minimalizálni kell
Hőhatások Csavarok, karimák és tömítések differenciális tágulása Növelheti vagy csökkentheti a csavarterhelést
Belső nyomás A folyamatfolyadék által kifejtett erő Hajlamos szétválasztani a karimákat; csavarterheléssel kell ellensúlyozni

A Wenzhou Longan Flange Co., Ltd.-nél úgy tervezzük lapos karimákat, hogy optimalizáljuk ezeket a tényezőket. Karimáink kiváló minőségű acélból készülnek, és pontos méretre vannak megmunkálva, hogy biztosítsák a megfelelő illeszkedést és terheléselosztást. We also provide technical guidance on bolt selection, gasket selection, and tightening procedures to help our customers achieve reliable seals in their specific applications.


2. Csavarterhelés és nyomaték: a sikert vagy a kudarcot meghatározó számok

A csavar terhelése az egyetlen legfontosabb változó a megbízható tömítés eléréséhez. Ha a csavar terhelése túl kicsi, a tömítés nem lesz összenyomva eléggé a tömítéshez. Ha a csavar terhelése túl nagy, a tömítés benyomódhat, a csavarok megereszkedhetnek, vagy a karima megsérülhet. A célcsavarterhelést a tömítés gyártójának ajánlása határozza meg, amely meghatározza a tömítés anyagának minimális és maximális nyomófeszültségét. Ezt a feszültséget azután a csavar menetsúrlódása és a kötés geometriája alapján nyomatékértékké alakítják át. A nyomaték-feszesség összefüggést a következő képlet adja meg: T = K × D × F, ahol T a nyomaték, K az anyatényező (a súrlódást figyelembe vevő dimenzió nélküli együttható), D a csavar névleges átmérője, és F a kívánt csavarfeszesség.

A K anya-tényező kritikus, de gyakran félreértett paraméter. Ez a menetek kenésétől, a csavar és anya felületi minőségétől, valamint az esetleges bevonatok jelenlététől függ. A K tipikus értéke 0,2 a kenhető acélcsavaroknál, de a körülményektől függően 0,1 és 0,3 között is változhat. Ez azt jelenti, hogy ugyanaz a nyomatékérték háromszorosára változó csavarfeszességet eredményezhet. Ez az oka annak, hogy a nyomaték önmagában nem megbízható mutatója a csavarok terhelésének. A kritikus alkalmazásokhoz a mérnökök pontosabb módszereket alkalmaznak, például a csavarok nyúlásának mérését vagy a közvetlen feszültségjelzőket. Az alábbi táblázat tipikus nyomatékértékeket tartalmaz a szokásos csavarméretekre és tömítésanyagokra.

Csavar mérete Tömítés típusa Cél csavarfeszültség (MPa) Ajánlott nyomaték (Nm) Diótényező (K)
M16 Gumi 30-50 80-120 0.20
M16 PTFE 40-60 100-150 0.20
M20 Spirális seb 60-80 200-280 0.18
M24 Spirális seb 60-80 350-480 0.18
M24 Fém dzsekivel 80-120 450-650 0.16

Üzemünkben minden általunk gyártott lapos karimához részletes nyomatékspecifikációkat biztosítunk ügyfeleinknek. Ezek a specifikációk a karima méretein, a csavar méretén és anyagán, a tömítés típusán és a működési feltételeken alapulnak. Javasoljuk továbbá a kalibrált nyomatékkulcsok használatát és a csavarfeszesség ellenőrzését egy második módszerrel, például a csavar nyúlásának mérésével mikrométerrel vagy ultrahangos csavarfeszesség-mérővel. A csavarterhelés szabályozásának ez a szigorú megközelítése elengedhetetlen a megbízható tömítés eléréséhez kritikus alkalmazásokban.


3. Tömítés kiválasztása: A tömítést alkotó összenyomható elem

A tömítés az az alkatrész, amely ténylegesen létrehozza a tömítést egy csavarozott lapos karimás csatlakozásban. Ez egy összenyomható anyag, amelyet a karima felületei közé szorítanak. A tömítésnek elég lágynak kell lennie ahhoz, hogy alkalmazkodjon a peremfelületek felületi egyenetlenségeihez, de elég erős ahhoz, hogy ellenálljon a belső nyomásnak és a technológiai közeg kémiai támadásainak. Ezenkívül elég rugalmasnak kell lennie ahhoz, hogy fenntartsa nyomófeszültségét az idő múlásával és a hőciklus alatt. Nincs egyetlen olyan tömítésanyag, amely minden alkalmazáshoz megfelelne. A tömítés anyagának kiválasztása az adott alkalmazás hőmérsékletétől, nyomásától és kémiai kompatibilitási követelményeitől függ.

A lapos karimák legelterjedtebb tömítőanyagai a gumi, a PTFE, a spirális tekercs és a fémburkolat. A gumitömítéseket alacsony nyomású, alacsony hőmérsékletű alkalmazásokban használják, például víz- és levegővezetékekben. A PTFE tömítéseket vegyi alkalmazásokban használják, ahol agresszív folyadékokkal szembeni ellenállás szükséges. A spirálisan tekercselt tömítéseket nagynyomású, magas hőmérsékletű alkalmazásokban használják, például gőz- és szénhidrogénvezetékekben. A fémburkolatú tömítéseket a legigényesebb alkalmazásokban használják, ahol a legmagasabb hőmérséklet- és nyomásállóságra van szükség. Az alábbi táblázat összehasonlítja ezen tömítésanyagok legfontosabb tulajdonságait.

Tömítés anyaga Maximális hőmérséklet (°C) Max nyomás (bar) Vegyi ellenállás Tipikus alkalmazás
Gumi (NBR) 100 16 Jó (víz, olaj) Víz, levegő, alacsony nyomású gőz
PTFE 260 40 Kiváló Vegyi feldolgozás, élelmiszer
Spirális seb 500 100 Nagyon jó Gőz, szénhidrogén, nagy nyomás
Fém dzsekivel 600 150 Kiváló Magas hőmérséklet, nagy nyomás

A Wenzhou Longan Flange Co., Ltd.-nél nem gyártunk tömítéseket, de szorosan együttműködünk ügyfeleinkkel annak biztosítása érdekében, hogy az általuk kiválasztott tömítés kompatibilis legyen lapos karimáinkkal. Részletes karimafelület-méreteket biztosítunk, beleértve a megemelt homlokmagasságot és a felületkezelést, amelyek kritikusak a tömítés megfelelő rögzítéséhez. Útmutatást adunk a tömítések nyomófeszültségére és a csavarok nyomatékára vonatkozóan is, a tömítés gyártójának ajánlásai alapján. Célunk annak biztosítása, hogy a teljes csavarkötési rendszer – a karima, a tömítés és a csavarok – együtt működjön a megbízható tömítés érdekében.


4. Karima felületkezelése: Miért kritikus paraméter a felületi érdesség?

A karima felületének felületkezelése olyan kritikus paraméter, amelyet gyakran figyelmen kívül hagynak. A tömítésnek alkalmazkodnia kell a karima felületének felületi egyenetlenségeihez, hogy tömítést hozzon létre. Ha a felület túl durva, előfordulhat, hogy a tömítés nem tudja kitölteni a mély völgyeket, és szivárgási út maradhat. Ha a felület túl sima, előfordulhat, hogy a tömítés nem tud megfogni a felületet, és nyomás hatására megcsúszhat vagy kinyomódhat. Az optimális felületkezelés e két véglet közötti egyensúly. A legtöbb tömítőanyag esetében Ra 3,2-6,3 mikrométer felületi érdesség javasolt. Ezt általában úgy érik el, hogy a karima felületét fogazott vagy koncentrikus hornyos mintázattal megmunkálják, amelyet "fonografikus" felületként ismernek.

A fonografikus felületet olyan szabványok határozzák meg, mint az ASME B16.5 és az EN 1092-1. A felületet egy szerszám hozza létre, amely egy folytonos spirális hornyot vág a karima felületén. A horonymélységet és a távolságot a kívánt érdesség elérése érdekében szabályozzák. A horonyminta egy sor gerincet és völgyet biztosít, amelyeket a tömítés meg tud fogni. Ez a markolat megakadályozza, hogy a tömítés kifújja a belső nyomást, és segít fenntartani a tömítést hőciklus alatt. Az alábbi táblázat a különböző tömítésanyagokhoz javasolt felületi minőséget tartalmazza.

Tömítés anyaga Javasolt felületi érdesség (Ra, µm) Befejezés típusa
Gumi 3,2 - 6,3 Fonográfiai (koncentrikus vagy fogazott)
PTFE 1,6 - 3,2 Fonografikus vagy sima
Spirális seb 3,2 - 6,3 Fonográf
Fém dzsekivel 3,2 - 6,3 Fonográf

Üzemünkben minden lapos karimafelületet a megadott felületi minőségig megmunkálunk CNC esztergagépekkel, precíziós szerszámozással. A felületi minőséget profilométerrel ellenőrizzük, és az eredményeket rögzítjük minőség-ellenőrzési dokumentációnkban. Ez biztosítja, hogy minden általunk gyártott lapos karima optimális felületet biztosítson a tömítések rögzítéséhez. We also offer a range of face finishes, including smooth finish, serrated finish, and ring joint finish, to meet the requirements of different gasket types and applications.


5. A csavarok meghúzási sorrendje és minőségellenőrzése

The bolt tightening sequence is another critical factor in achieving a reliable seal. Ha a csavarokat egyenként, véletlenszerű sorrendben húzza meg, a karima eltorzul, és a tömítés összenyomása egyenetlen lesz. Ez szivárgáshoz vezethet, még akkor is, ha a végső nyomatékértékek helyesek. The correct procedure is to tighten the bolts in a star or cross pattern, in multiple passes. The first pass should be a low-torque pass (typically 30% of the final torque) to seat the gasket and bring the flanges into alignment. The second pass should be a medium-torque pass (typically 60% of the final torque). The final pass should be at the full torque, again in a star pattern. This gradual, uniform tightening ensures that the gasket is compressed evenly and that the flange faces remain parallel.

A menetek száma és a fajlagos nyomatékértékek a karima méretétől, a csavarok számától és a tömítés anyagától függenek. Nagy, sok csavarral rendelkező karimák esetén három vagy négy átmenetre lehet szükség. Kisebb karimák esetén két átvezetés is elegendő lehet. Az alábbi táblázat általános iránymutatást ad a csavarok meghúzási sorrendjéhez.

Karima mérete Csavarok száma Ajánlott bérletek Nyomaték minta
DN50 - DN100 4-8 2 Csillag minta
DN150 - DN300 8-12 3 Csillag minta
DN350 - DN600 12-20 3-4 Csillag minta
> DN600 > 20 4+ Csillagminta, több lépcsőben

A minőségellenőrzés elengedhetetlen a csavarozási eljárás helyes végrehajtásához. Az utolsó nyomaték áthaladása után egy szakképzett ellenőrnek ellenőriznie kell minden csavar forgatónyomatékát egy kalibrált nyomatékkulcs segítségével. Az ellenőrnek a kerület több pontján is ellenőriznie kell a peremfelületek közötti rést, hogy megbizonyosodjon arról, hogy a karimák párhuzamosak. Ha a rés egyenetlen, a csavarokat meg kell lazítani, és a meghúzási eljárást meg kell ismételni. A Wenzhou Longan Flange Co., Ltd.-nél minden általunk gyártott lapos karimához részletes szerelési utasításokat és nyomaték-előírásokat biztosítunk ügyfeleinknek. Helyszíni képzést és műszaki támogatást is kínálunk, hogy segítsük ügyfeleinket megbízható tömítések elérésében kritikus alkalmazásaik során.


6. Gyakran Ismételt Kérdések (GYIK)

1. kérdés: Mi a helyes csavarnyomaték lapos karimához?

Válasz: A megfelelő csavarnyomaték a csavar méretétől, a csavar anyagától, a tömítés anyagától és az üzemi körülményektől függ. Általában a tömítés gyártója határozza meg, vagy a T = K × D × F képlettel számítja ki, ahol K az anyatényező, D a csavar átmérője, és F a célcsavar feszessége. A Wenzhou Longan Flange Co., Ltd. által gyártott minden lapos karimához részletes nyomaték-specifikációt biztosítunk. Elengedhetetlen, hogy kalibrált nyomatékkulcsot használjunk, és kövesse az ajánlott meghúzási sorrendet.

2. kérdés: Miért szivárog a lapos karimám még akkor is, ha a csavarokat a megadott nyomatékkal meghúztam?

Válasz: Több oka is lehet. Lehet, hogy a tömítés sérült vagy nem megfelelő anyagból készült. Előfordulhat, hogy a karima felületei megsérültek, vagy nem megfelelő a felületkezelésük. Előfordulhat, hogy a csavarok szennyezettek vagy nem megfelelően vannak kenve, ami a feltételezett értéktől eltérő anyátényezőt eredményezhet. A karimák nem lehetnek párhuzamosak. Vagy a működési feltételek meghaladhatják a tömítés nyomását vagy hőmérsékletét. A kiváltó ok azonosításához minden alkatrész alapos vizsgálata és a telepítési eljárás áttekintése szükséges.

3. kérdés: Mi a különbség a megemelt felület és a lapos homlokkarima között?

Válasz: Az emelt felületű lapos karima homlokfelületén egy kis emelt gyűrű található, míg a lapos peremnek teljesen lapos a felülete. A megemelt felület úgy van kialakítva, hogy a csavarterhelést a tömítésre koncentrálja, növelve a tömítési feszültséget. A lapos felületű karimákat teljes felületű tömítésekkel használják, és általánosak alacsony nyomású alkalmazásokban, valamint öntöttvas vagy műanyag karimákkal. A választás az alkalmazástól és az illesztőperemtől függ.

4. kérdés: Milyen gyakran kell újra meghúzni a lapos karimás csavarokat?

Answer: Flat flange bolts should be re-tightened after the initial 24 hours of operation, especially in high-temperature applications where thermal expansion and gasket relaxation can cause a loss of bolt load. Ezt követően az újrahúzást jellemzően ütemezett karbantartási időközönként, például éves leállások alkalmával hajtják végre. A gyakoriság az alkalmazás kritikusságától és a működési feltételektől függ. A szivárgás rendszeres ellenőrzése is javasolt.

5. kérdés: Mekkora a maximális nyomás, amelyet egy lapos karima tömíthet?

Válasz: A lapos karima által tömíthető maximális nyomás a karima névleges értékétől, a tömítés anyagától és a csavar terhelésétől függ. Például egy 150-es osztályú lapos karima spirálisan feltekert tömítéssel akár 20 bar nyomást is képes tömíteni környezeti hőmérsékleten. A Class 300 flange can seal up to 50 bar. Nagyobb nyomás esetén nagyobb karimák és robusztusabb tömítésanyagok szükségesek. Üzemünkben lapos karimákat gyártunk számos nyomásosztályban, hogy megfeleljenek a különböző alkalmazások követelményeinek.


7. Következtetés

A megbízható tömítés elérése csavarozott lapos karimával rendszermérnöki kihívás. Ehhez a csavarterhelés, a tömítés összenyomása, a karima merevsége és a felületi minőség megfelelő kombinációja szükséges. Each of these factors must be carefully specified and controlled to ensure that the gasket remains in a state of compression throughout the service life of the joint. A csavar terhelésének elegendőnek kell lennie a tömítés összenyomásához, de nem olyan nagynak, hogy károsítsa a tömítést vagy a karimát. A tömítésnek kompatibilisnek kell lennie a technológiai közeggel, és el kell viselnie az üzemi hőmérsékletet és nyomást. A karima felületeinek síknak kell lenniük, és megfelelő felületkezeléssel kell rendelkezniük ahhoz, hogy a tömítés illeszkedjen és tapadjon. A csavarokat pedig a megfelelő sorrendben kell meghúzni az egyenletes terheléselosztás érdekében. At Wenzhou Longan Flange Co., Ltd., our factory has been manufacturing flat flanges for over two decades, and we have developed a deep understanding of these factors. Our flanges are precision-machined to ensure proper fit and load distribution, and we provide our customers with the technical support they need to achieve reliable seals.

Whether you are designing a new piping system or maintaining an existing one, we invite you to contact us to discuss your flat flange requirements. Our team of engineers can help you select the right flange for your application, provide torque specifications, and offer guidance on gasket selection and installation. Elkötelezettek vagyunk amellett, hogy ügyfeleinknek a legjobb minőségű termékeket és a lehető legjobb szolgáltatást nyújtsuk.

Lépjen kapcsolatba a Wenzhou Longan Flange Co., Ltd.-vel még mahogy megvitassák lapos karimára vonatkozó követelményeit, és felfedezzék, hogyan segíthetnek termékeink megbízható tömítést elérni a kritikus alkalmazásokban.

Kapcsolódó hírek
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept